توضیحات
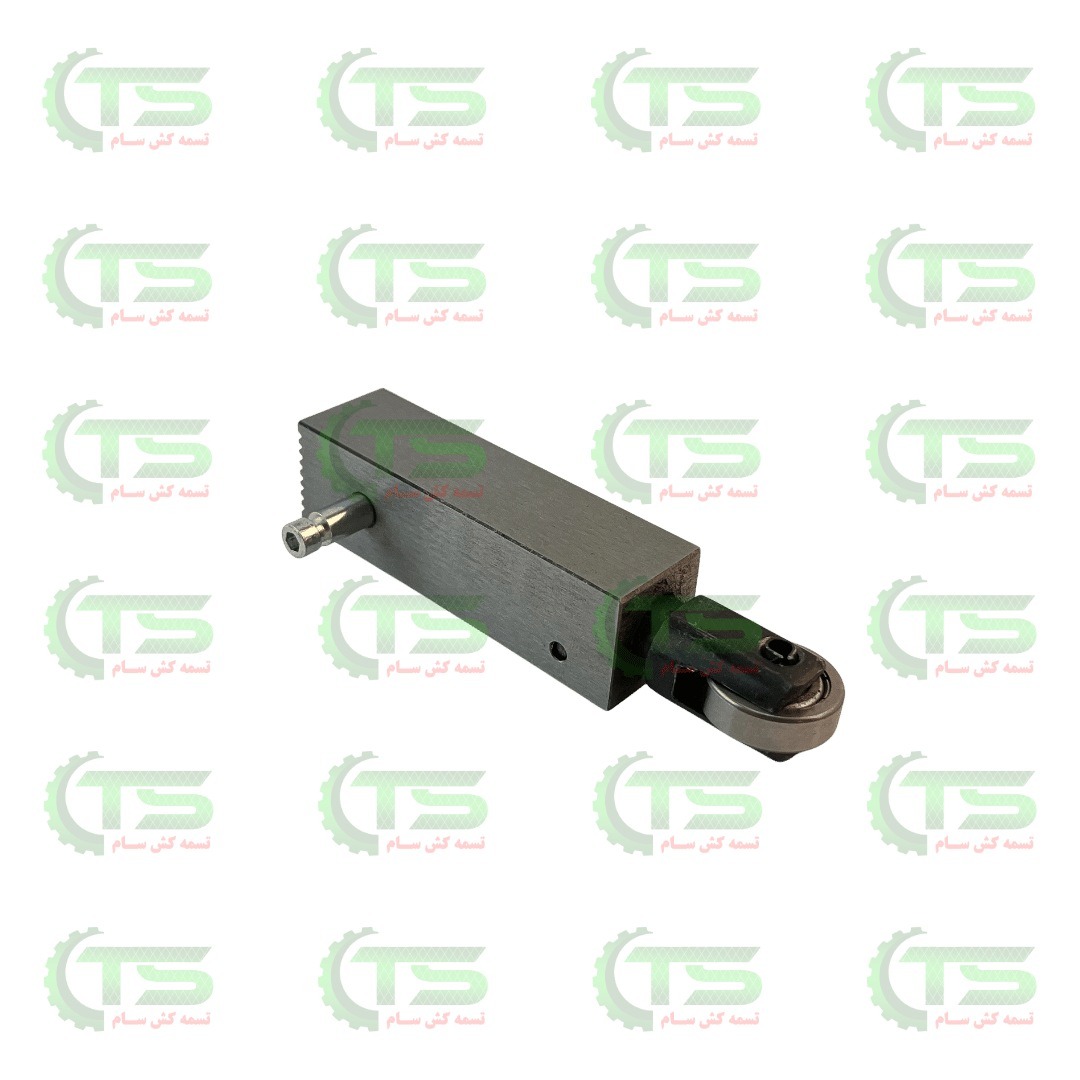
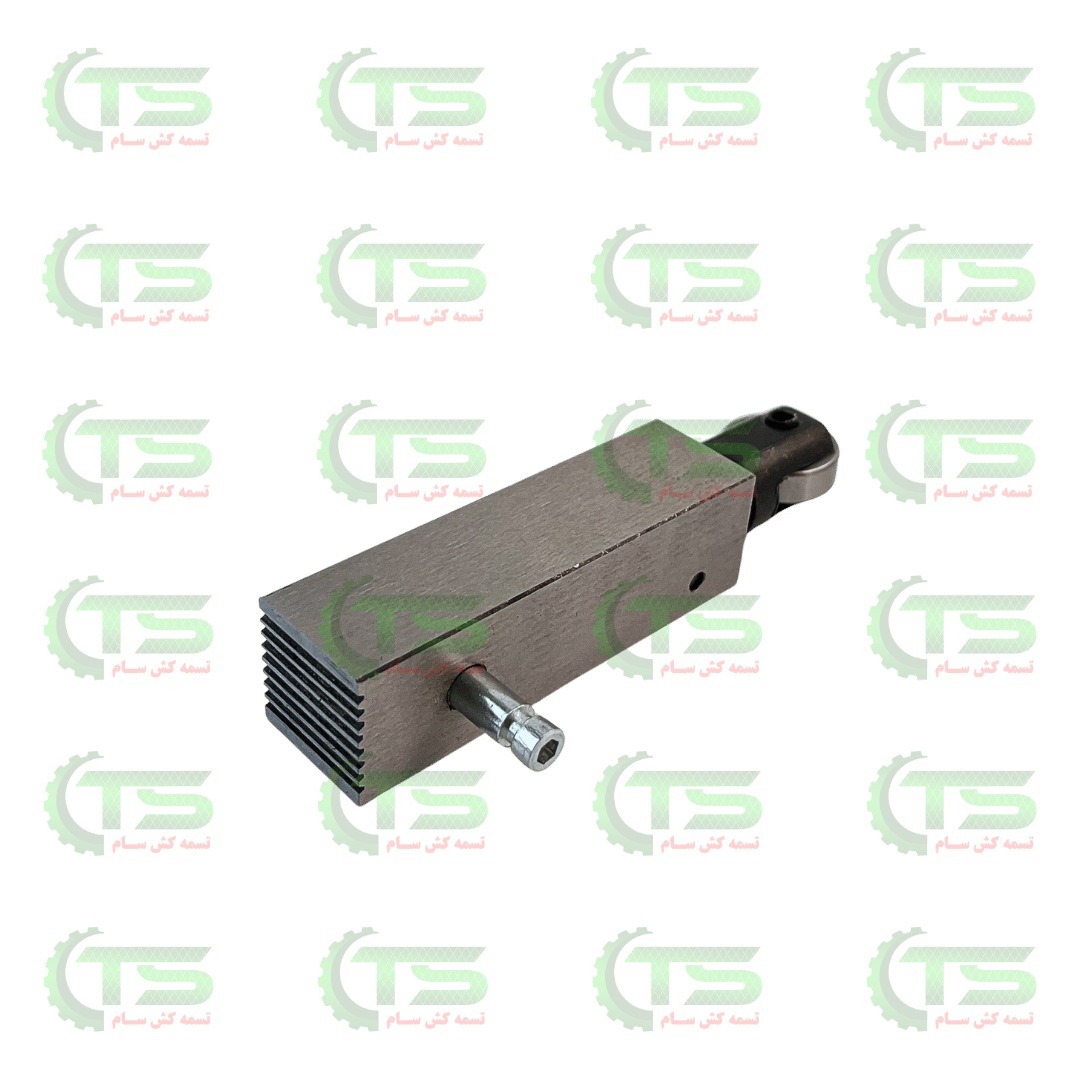
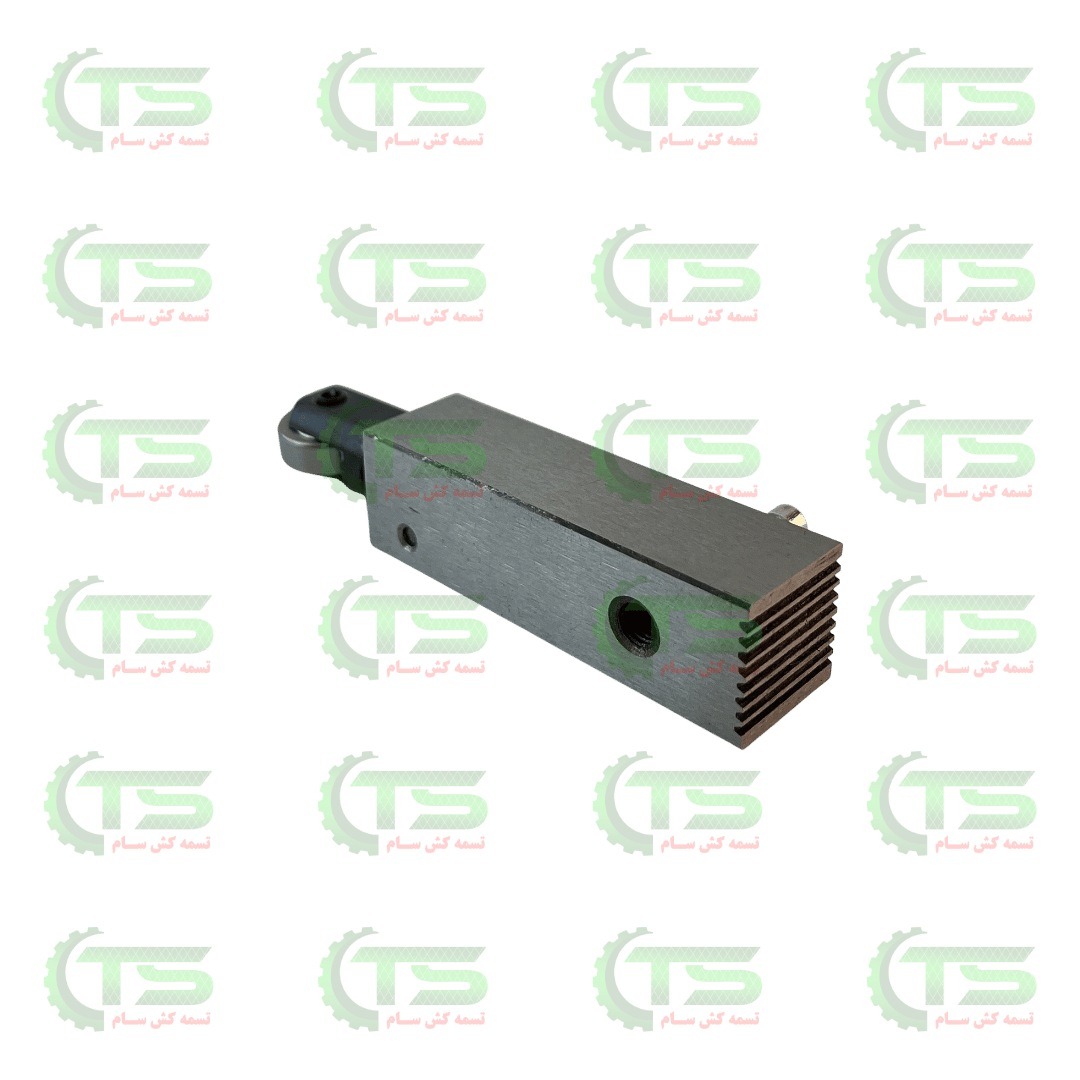
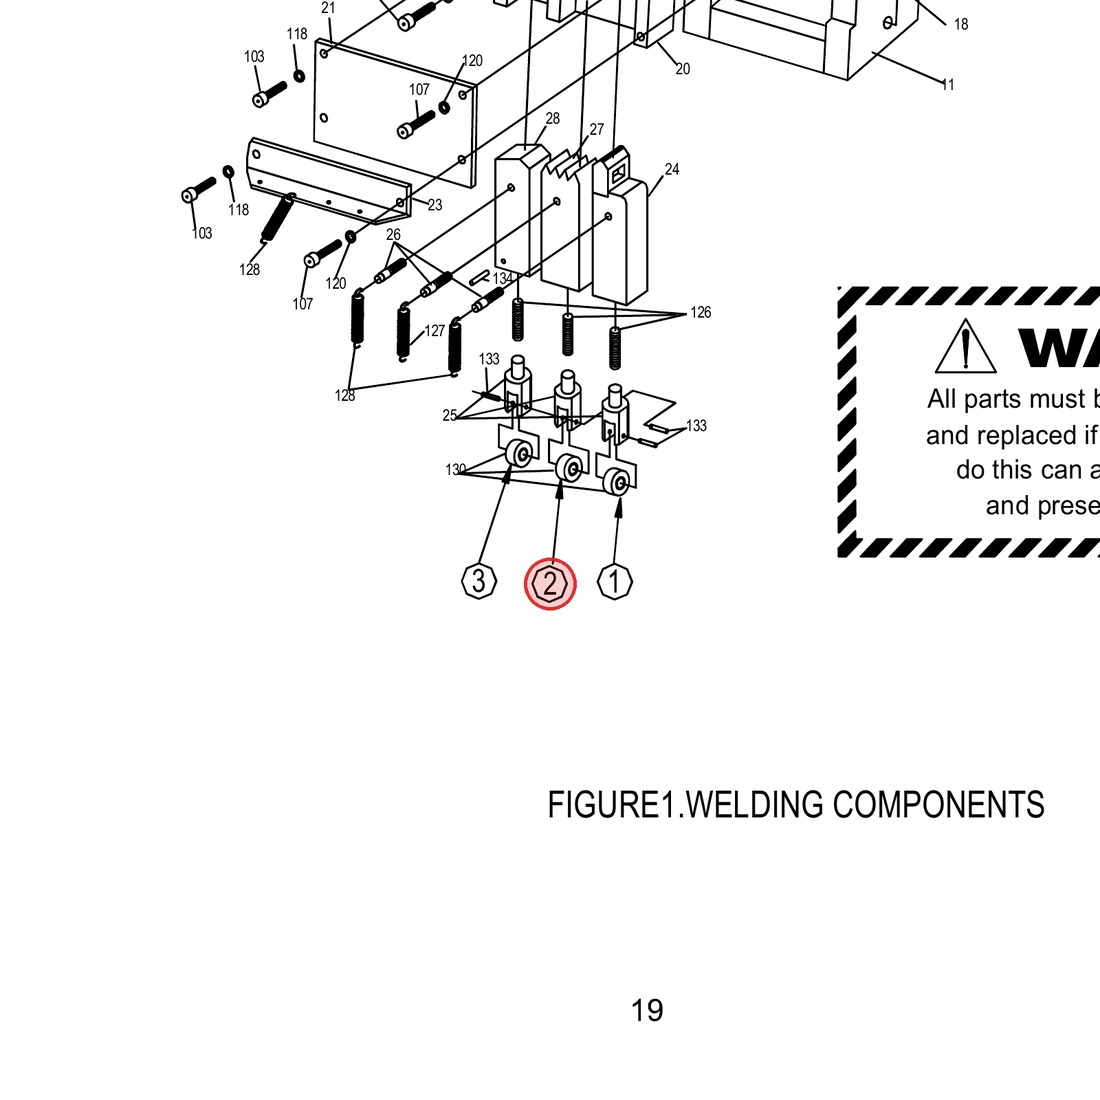
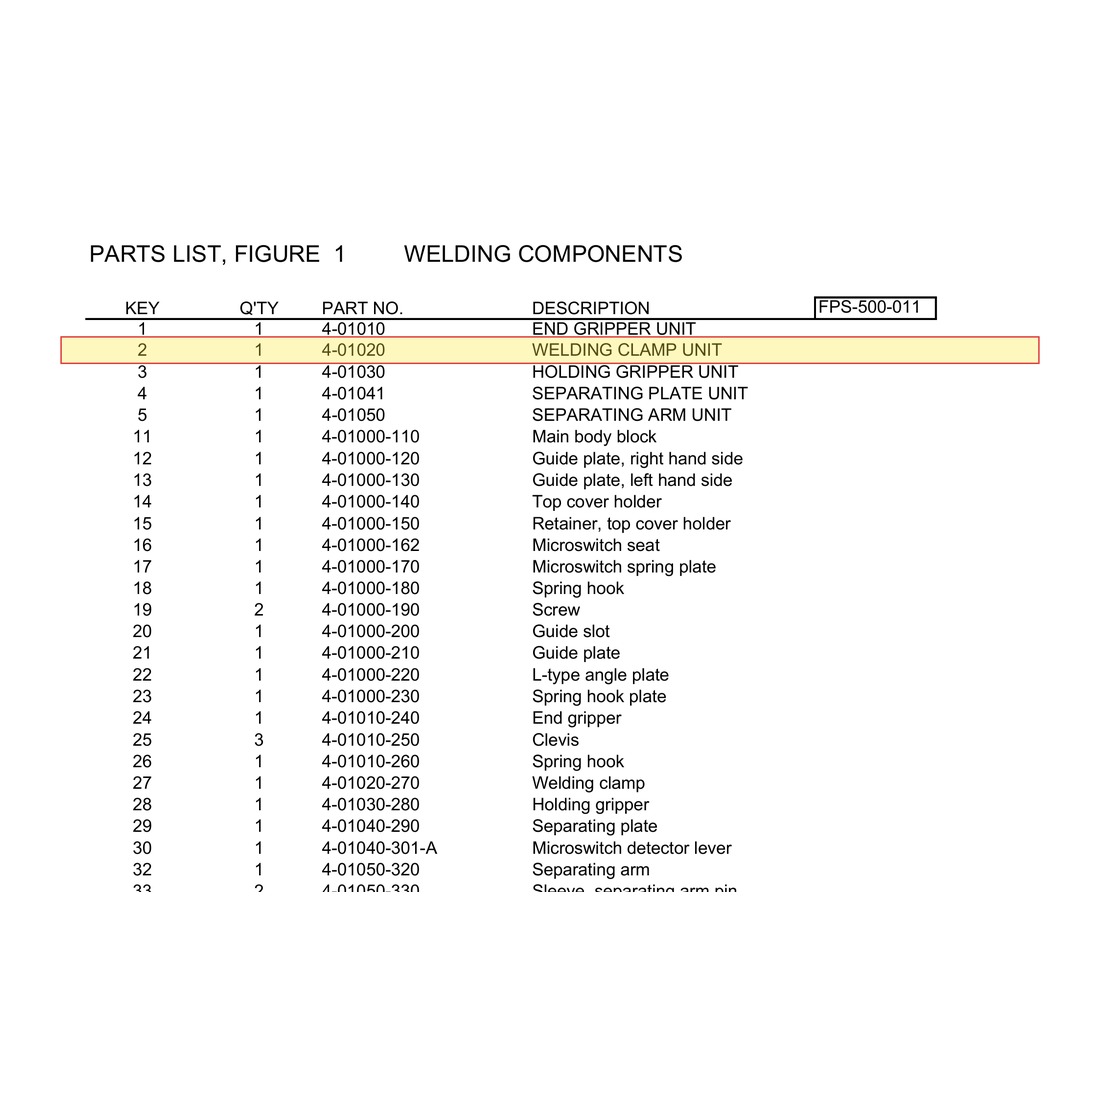
مجموعه فک برش و پرس جوش میانی تسمه کش جم پک 4-01020 WELDING CLAMP UNIT یکی از قطعات اصلی و استاندارد در بخش Figure 1 – Welding Components (با کد مرجع کاتالوگ FPS-500-011) در دستگاههای تسمهکش برقی جمپک (تسمهکش Jampack 11 و تسمهکش Jampack 21) است. در جدول قطعات (Parts List) و نقشه انفجاری دستگاه، این قطعه با شماره موقعیت KEY 2 و پارتنامبر 4-01020 مشخص شده و وظیفه فک میانی در هد جوش که پس از کشیده شدن تسمه و خروج تیغه المنت، با حرکت عمودی رو به بالا، دمِ تسمه را بریده و دو لایه تسمه ذوبشده را به شدت به زیرسری (Separating Plate) پرس میکند تا جوش مستحکمی شکل بگیرد را بر عهده دارد.
جدول مشخصات فنی قطعه 4-01020 (WELDING CLAMP UNIT) در کاتالوگ جمپک
| پارامتر فنی | مقدار / شرح مهندسی طبق نقشه |
|---|---|
| نام فارسی قطعه | مجموعه فک برش و پرس جوش میانی تسمه کش جم پک |
| نام قطعه در کاتالوگ (DESCRIPTION) | WELDING CLAMP UNIT |
| کد فنی قطعه (PART NO. / SKU) | 4-01020 |
| شماره موقعیت در نقشه (KEY) | شماره 2 در نقشه Figure 1 – Welding Components |
| کد صفحه کاتالوگ مرجع | FPS-500-011 |
| تعداد در هر دستگاه (Q’TY) | 1 عدد |
| قطعات متصل و مجاور در نقشه | بلوک بدنه اصلی (4-01000-110 / KEY 11)، فک انتهایی راست (4-01010 / KEY 1)، فک نگهدارنده چپ (4-01030 / KEY 3)، زیرسری (4-01040-290 / KEY 29)، فنر فشاری (2212310042 / KEY 126) و بلبرینگ 635ZZ (KEY 130) |
| دستگاههای سازگار | تسمهکش نیمهاتوماتیک و اتوماتیک جمپک (Jampack 11 / Jampack 21) |
موقعیت قطعه 4-01020 (KEY 2) در نقشه انفجاری و نحوه تعامل با قطعات مجاور
در نقشه انفجاری Figure 1 – Welding Components، قطعه شماره 2 (WELDING CLAMP UNIT) در ارتباط مستقیم با بلوک بدنه اصلی (4-01000-110 / KEY 11)، فک انتهایی راست (4-01010 / KEY 1)، فک نگهدارنده چپ (4-01030 / KEY 3)، زیرسری (4-01040-290 / KEY 29)، فنر فشاری (2212310042 / KEY 126) و بلبرینگ 635ZZ (KEY 130) مونتاژ میشود. عملکرد مهندسی این قطعه در سیکل کاری دستگاه به شرح زیر است:
- نقش عملیاتی در دستگاه: فک میانی در هد جوش که پس از کشیده شدن تسمه و خروج تیغه المنت، با حرکت عمودی رو به بالا، دمِ تسمه را بریده و دو لایه تسمه ذوبشده را به شدت به زیرسری (Separating Plate) پرس میکند تا جوش مستحکمی شکل بگیرد.
- هماهنگی با مجموعه Figure 1 – Welding Components: صحت عملکرد این قطعه تضمین میکند که مراحل فید (پرتاب تسمه)، کشش (Tensioning)، جوش حرارتی و برش تسمه پلاستیکی PP بدون توقف یا خطا در خط بستهبندی اجرا شود.
علائم خرابی، عیبیابی و نکات فنی تعویض قطعه 4-01020
مطابق دستورالعمل نگهداری کاتالوگ جمپک، بازرسی منظم قطعه KEY 2 (4-01020) از توقف ناگهانی خط بستهبندی جلوگیری میکند:
- نشانههای استهلاک یا خرابی: بروز اختلال در فک میانی در هد جوش که پس از کشیده شدن تسمه و خروج تیغه المنت، با حرکت عمودی رو به بالا، دمِ تسمه را بریده و دو لایه تسمه ذوبشده را به شدت به زیرسری (Separating Plate) پرس میکند تا جوش مستحکمی شکل بگیرد، مشاهده سایش، لقی بیش از حد، تغییر شکل ظاهری یا عملکرد نامنظم در بخش Figure 1 – Welding Components.
- نکات ایمنی و نصب: پیش از باز کردن مجموعه Figure 1 – Welding Components، برق اصلی دستگاه را قطع کرده و مطابق ترتیب شماره قطعات در نقشه انفجاری، ابتدا بستها و قطعات نگهدارنده مرتبط (بلوک بدنه اصلی (4-01000-110 / KEY 11)، فک انتهایی راست (4-01010 / KEY 1)، فک نگهدارنده چپ (4-01030 / KEY 3)، زیرسری (4-01040-290 / KEY 29)، فنر فشاری (2212310042 / KEY 126) و بلبرینگ 635ZZ (KEY 130)) را باز نمایید. پس از نصب قطعه جدید، یک سیکل تست با کلیدهای Feed و Reset انجام دهید.
استعلام قیمت و تأمین قطعات اصلی تسمهکش جمپک
برای استعلام موجودی و قیمت قطعه 4-01020 (WELDING CLAMP UNIT) یا دریافت مشاوره از واحد تعمیر دستگاه تسمهکش، از دکمه «افزودن به استعلام» در بالای صفحه استفاده کنید یا با واحد فنی تسمهکش سام (۰۲۱-۷۷۰۴۴۵۷۰ الی ۴) تماس بگیرید.
راهنمای عملیاتی، تنظیم خلاصیها (Clearances) و سرویس نگهداری در دفترچه راهنمای جمپک
بر اساس فصلهای Principles of Operation (صفحات ۸ تا ۱۳) و Service Adjustments & Clearances (صفحات ۱۴ تا ۱۶) دفترچه راهنمای رسمی دستگاه تسمهکش جمپک، عملکرد و تنظیمات دقیق قطعه 4-01020 در مجموعه هد جوش به شرح زیر است:
- زمانبندی دقیق سیکل کاری بر حسب زاویه شفت بادامک:
- موقعیت خنثی (Neutral Position — 0° Home): تسمه از زیر راهنمای ورودی، روی غلطک D، از بین غلطکهای فید و کشش و از داخل شیار فک راست (End Gripper – 4-01010) و زیر زیرسری (Anvil – 4-01041) عبور میکند.
- تحریک میکروسوئیچ استارت LS1 و زاویه ۴۵ درجه (Tension): با وارد کردن سر تسمه به شیار زیرسری و حرکت اهرم تشخیص (4-01040-301-A) به سمت چپ، میکروسوئیچ LS1 (104G001) بسته شده و کلاچ الکترومغناطیسی شفت بادامک را ۴۵ درجه میچرخاند تا فک راست (End Gripper) بالا آمده و سر تسمه را زیر زیرسری قفل کند.
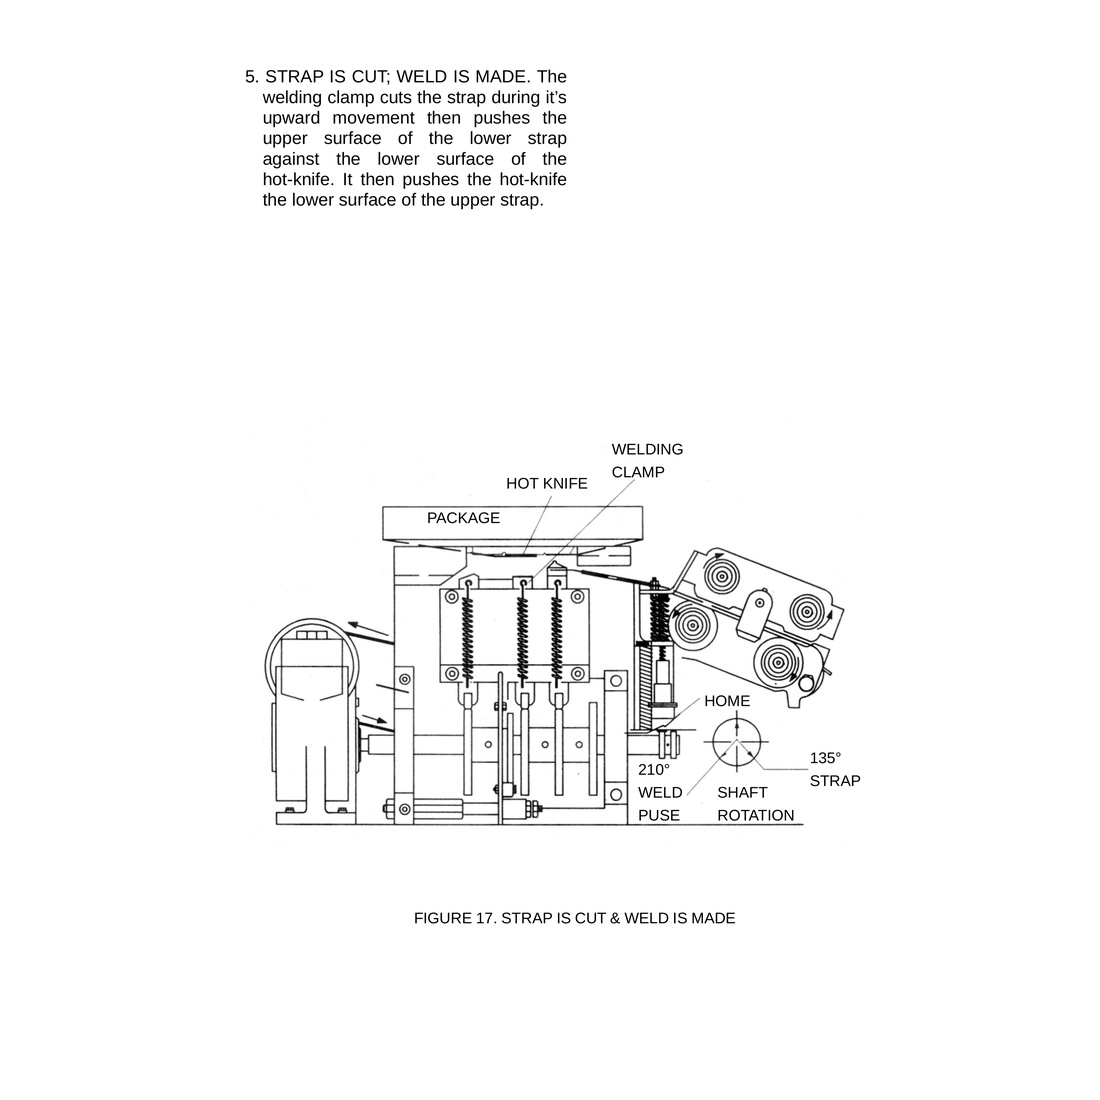
- زاویه ۱۲۰ تا ۲۱۰ درجه (Grip, Cut & Weld): پس از تکمیل کشش، در زاویه ۱۲۰ درجه فک نگهدارنده چپ (Holding Gripper – 4-01030) بالا میآید، اهرم کشش آزاد میشود و تیغه المنت وارد میگردد. سپس در زاویه ۱۳۵ تا ۲۱۰ درجه فک میانی (Welding Clamp – 4-01020) بالا آمده، تسمه را بریده و دو لایه تسمه را به تیغه المنت و سپس به یکدیگر پرس میکند.
- تنظیم لقی استاندارد زیرسری (Anvil Clearance — Figure 19): برای حرکت روان زیرسری (4-01041) بین راهنمای راست (4-01000-120) و راهنمای چپ (4-01000-130)، ابتدا مطمئن شوید راهنمای راست کاملاً محکم است؛ سپس پیچهای راهنمای چپ را شل کرده و یک شیم (فیلر) به ضخامت ۰.۵۰ میلیمتر (0.002 اینچ)، عرض ۳ میلیمتر و طول ۱۳۰ میلیمتر بین شانه زیرسری و راهنمای چپ قرار دهید و پیچها را ببندید تا پس از خارج کردن شیم، در هر طرف دقیقاً ۰.۰۲ میلیمتر (0.001 اینچ) خلاصی استاندارد برقرار شود.
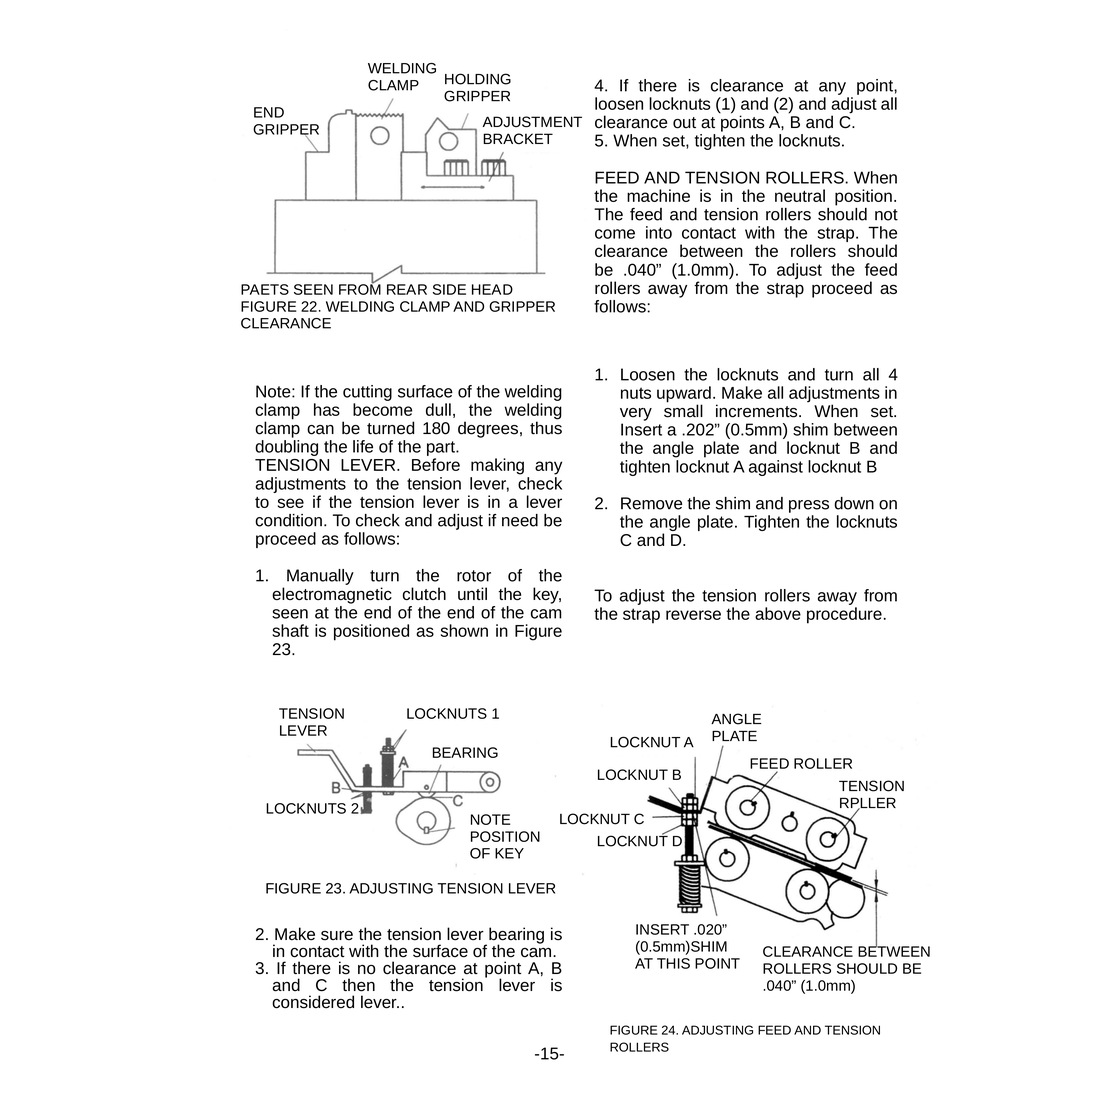
- تنظیم لقی فک برش و گیرنده و ترفند افزایش ۲ برابری عمر فک میانی (Figure 22): برای تنظیم فاصله بین فک میانی (4-01020) و فک انتهایی (4-01010)، زیرسری را باز کرده و با شل کردن دو پیچ آلن براکت L شکل (4-01000-220)، بلوک را به چپ یا راست رگلاژ کنید. نکته کلیدی دفترچه راهنما: در صورتی که لبه برنده فک میانی (Welding Clamp) کند شود، میتوانید فک را ۱۸۰ درجه بچرخانید و از لبه برنده مقابل آن استفاده کنید تا طول عمر قطعه دو برابر شود!
- اصول روانکاری مجاز (Figure 25): سطوح لغزشی زیرسری (Top Slide)، صفحات راهنما و بدنه جانبی هر سه فک (End Gripper, Welding Clamp, Holding Gripper) را پس از بادگیری برادهها تنها با چند قطره روغن ماشین سبک (Light Machine Oil) در نقاط مشخصشده در نقشه روغنکاری نمایید.
پرسشهای متداول (FAQ) درباره قطعه 4-01020 (WELDING CLAMP UNIT)
۱. کد فنی 4-01020 مربوط به کدام بخش از نقشه دستگاه تسمهکش جمپک است؟
این قطعه با شماره کلیدی KEY 2 در نقشه Figure 1 – Welding Components (کد FPS-500-011) قرار دارد و در مجاورت قطعات بلوک بدنه اصلی (4-01000-110 / KEY 11)، فک انتهایی راست (4-01010 / KEY 1)، فک نگهدارنده چپ (4-01030 / KEY 3)، زیرسری (4-01040-290 / KEY 29)، فنر فشاری (2212310042 / KEY 126) و بلبرینگ 635ZZ (KEY 130) نصب میشود.
۲. در هر دستگاه تسمهکش جمپک چند عدد از قطعه 4-01020 استفاده شده است؟
طبق ستون Q’TY در جدول رسمی قطعات (Parts List)، در هر دستگاه 1 عدد از این قطعه به کار رفته است.
۳. آیا این قطعه با دستگاه تسمهکش Jampack 11 و Jampack 21 سازگار است؟
بله؛ قطعه 4-01020 (WELDING CLAMP UNIT) بر اساس کاتالوگ اصلی جمپک طراحی شده و با مدلهای Jampack 11 و Jampack 21 سازگاری کامل دارد.
نقد و بررسیها
هنوز بررسیای ثبت نشده است.